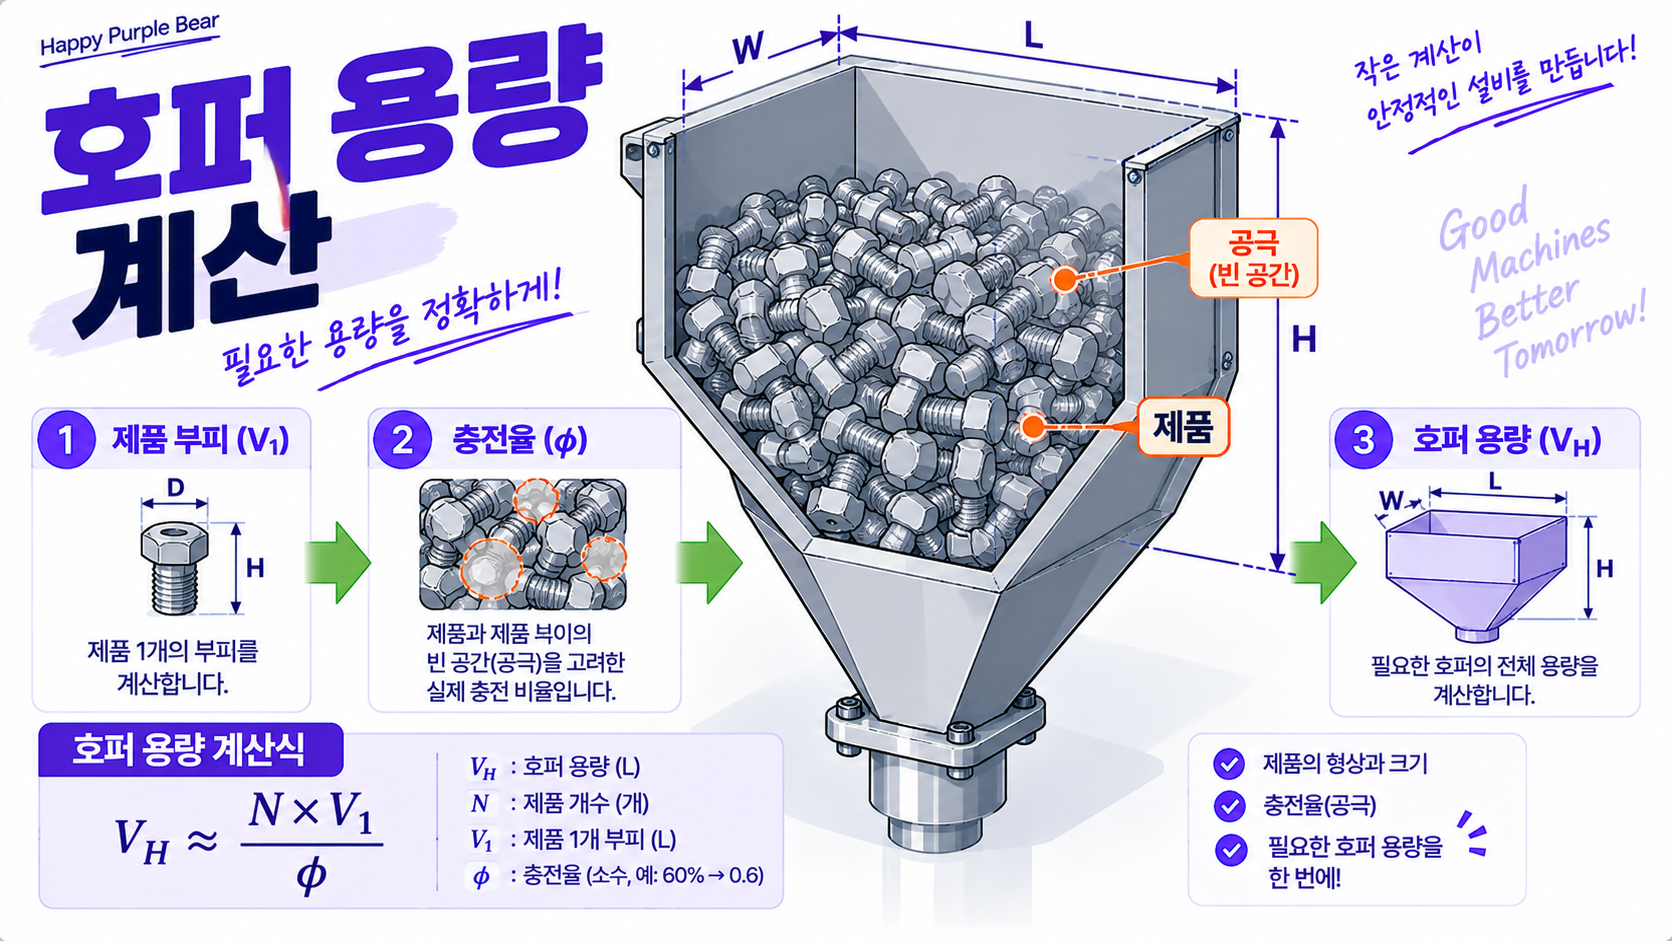
자동화 설비에서 호퍼 용량 계산은 단순히 제품 하나의 부피에 제품 수량을 곱하는 것만으로는 부족합니다.
제품을 여러 개 한꺼번에 담으면 제품 사이에 공극(Void)이 생기기 때문에 실제로 필요한 공간은 제품 자체의 부피보다 커집니다.
따라서 호퍼 용량은 크게 제품 부피 → 충전율 → 호퍼 형상의 순서로 계산하면 이해하기 쉽습니다.
이 글에서는 복잡한 입자 해석보다는 자동화 장비 설계에서 바로 사용할 수 있도록 제품의 부피를 근사하고, 충전율을 적용한 뒤 실제 호퍼 크기로 변환하는 방법을 정리합니다.
1. 제품 부피 근사
먼저 호퍼에 저장할 제품 1개의 부피를 구합니다.
여기서 중요한 것은 제품의 부피를 반드시 정확한 CAD 체적으로 계산해야 하는 것은 아니라는 점입니다. 호퍼 용량을 초기 선정하는 단계에서는 제품 형상을 단순한 기하 형상으로 치환하여 근사할 수 있습니다.
1-1. 제품 형상을 단순화하기
제품 형상이 복잡하더라도 전체 부피를 여러 개의 기본 형상으로 나누면 비교적 쉽게 계산할 수 있습니다.
- 원통 → 원통 부피
- 육각볼트 → 육각기둥 + 원통 등으로 근사
- 사각 부품 → 직육면체
- 테이퍼 형상 → 원뿔대
- 복잡한 형상 → 여러 기본 형상의 합과 차로 근사
예를 들어 제품을 A, B, C 세 부분으로 나누었다면 제품 1개의 부피는 다음과 같이 계산할 수 있습니다.
V₁ ≈ VA + VB + VC
이렇게 구한 제품 1개의 부피에 저장 수량 N을 곱하면 제품 전체의 순수 부피를 계산할 수 있습니다.
VP = N × V₁
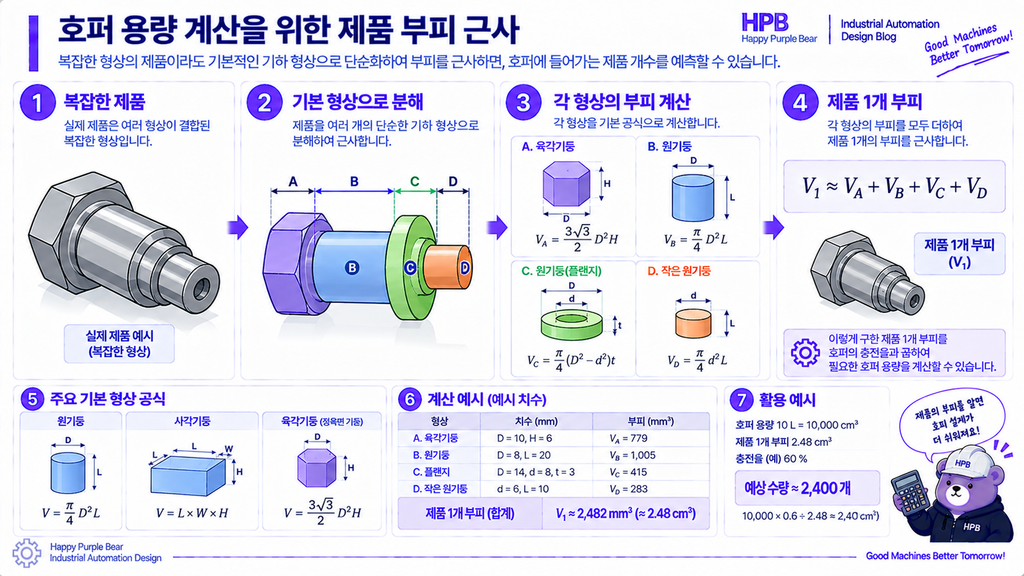
예를 들어 제품 1개의 부피를 약 2 cm³로 보고 3,000개를 저장한다면 제품 자체가 차지하는 순수 부피는 다음과 같습니다.
VP = 2 × 3,000 = 6,000 cm³ = 6 L
하지만 호퍼의 실제 필요한 용량은 6 L가 아닙니다. 제품 사이의 빈 공간을 추가로 고려해야 합니다.
2. 충전율 근사
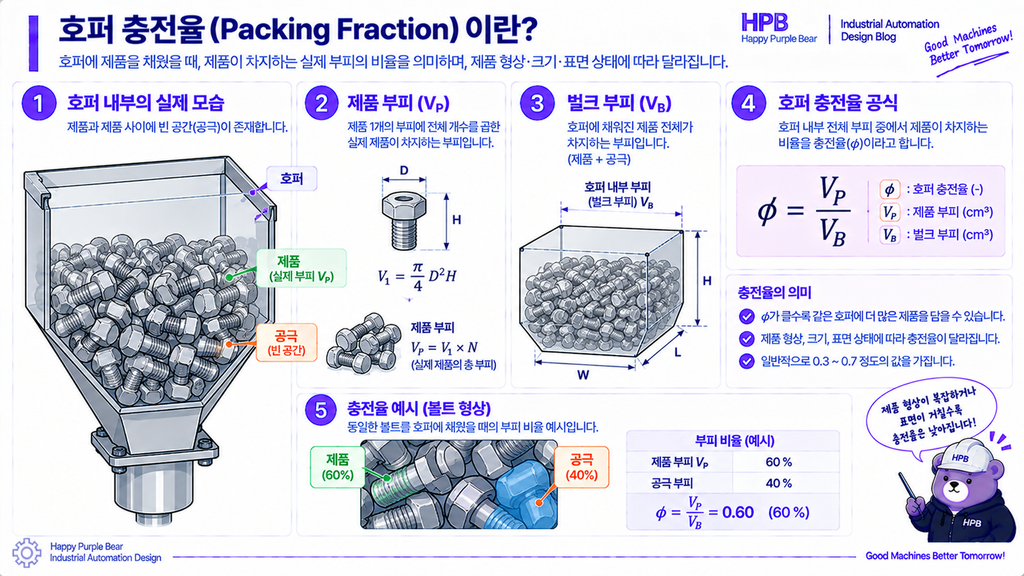
제품을 호퍼에 여러 개 넣으면 제품과 제품 사이에 공극(Void)이 생깁니다. 따라서 제품 자체의 부피와 제품이 실제로 차지하는 벌크 공간은 서로 다릅니다.
이때 사용하는 개념이 충전율(Packing Fraction)입니다.
충전율 φ는 전체 벌크 공간 중 실제 제품이 차지하는 부피의 비율입니다.
φ = VP / VB
따라서 제품의 순수 부피 VP를 알고 있다면 공극을 포함한 실제 벌크 부피 VB는 다음과 같이 계산할 수 있습니다.
VB = VP / φ
예를 들어 제품 자체의 부피가 6 L이고 충전율을 60%로 가정하면 필요한 벌크 공간은 다음과 같습니다.
VB = 6 / 0.60 = 10 L
즉, 제품 자체는 6 L이지만 제품 사이의 공극까지 고려하면 약 10 L의 공간이 필요합니다.
2-1. 충전율에 영향을 주는 요소
충전율은 모든 제품에 동일하게 적용되는 고정값이 아닙니다. 제품 형상과 마찰, 그리고 투입 방법에 따라 달라질 수 있습니다.
- 제품 형상 — 구형도, 길이/직경비(L/D), 비대칭성
- 마찰 — 제품끼리 및 제품과 호퍼 벽 사이의 마찰
- 투입 조건 — 투입 속도, 낙하 높이, 투입 위치, 진동 등
2-2. 제품 형상에 따른 충전율
입자의 형상에 따라 충전 상태가 달라지는 것은 여러 연구에서도 확인할 수 있습니다.
Brouwers(2016)는 동일한 크기의 spherocylinder를 대상으로 형상 비율에 따른 Random Close Packing(RCP)을 분석했습니다. 원문 논문
구형에 가까운 L/d = 0에서는 약 64.5%였고, L/d가 약 0.35일 때 약 68.6%까지 증가한 뒤 다시 감소하는 경향을 보였습니다.
즉, 무조건 구형일수록 충전율이 높다고 볼 수는 없습니다. 약간 비구형인 입자가 더 조밀하게 배치될 수도 있으며, 형상이 길쭉해지면 다시 충전율이 낮아질 수 있습니다.
반면 Zhang et al.(2021)의 원통형 입자 실험에서는 L/D가 증가할수록 Random Loose Packing 상태의 충전율이 낮아지는 경향이 나타났습니다. 원문 논문
충전율은 모든 제품에 동일하게 적용되는 고정값이 아닙니다. 제품 형상과 마찰, 그리고 투입 방법에 따라 달라질 수 있습니다. Zhang et al.(2022) 역시 원통형 입자의 충전 상태가 투입 조건, 재료 특성, 형상 등에 영향을 받는다는 점을 실험과 DEM을 통해 분석했습니다. 관련 연구
| L/D | 충전율 |
|---|---|
| 1 | 60.8% |
| 2 | 58.6% |
| 4 | 54.5% |
| 5 | 51.2% |
| 6 | 48.0% |
| 7 | 45.1% |
| 8 | 44.0% |
| 9 | 42.6% |
| 10 | 39.7% |
이 데이터는 3 mm 직경의 스테인리스 원통형 입자를 사용한 특정 실험 조건의 결과입니다. 따라서 모든 제품의 호퍼 계산에 그대로 적용하는 값이 아니라 형상이 길쭉해질수록 공극이 증가할 수 있다는 경향을 참고하는 자료로 보는 것이 적절합니다.

2-3. 마찰에 따른 충전율
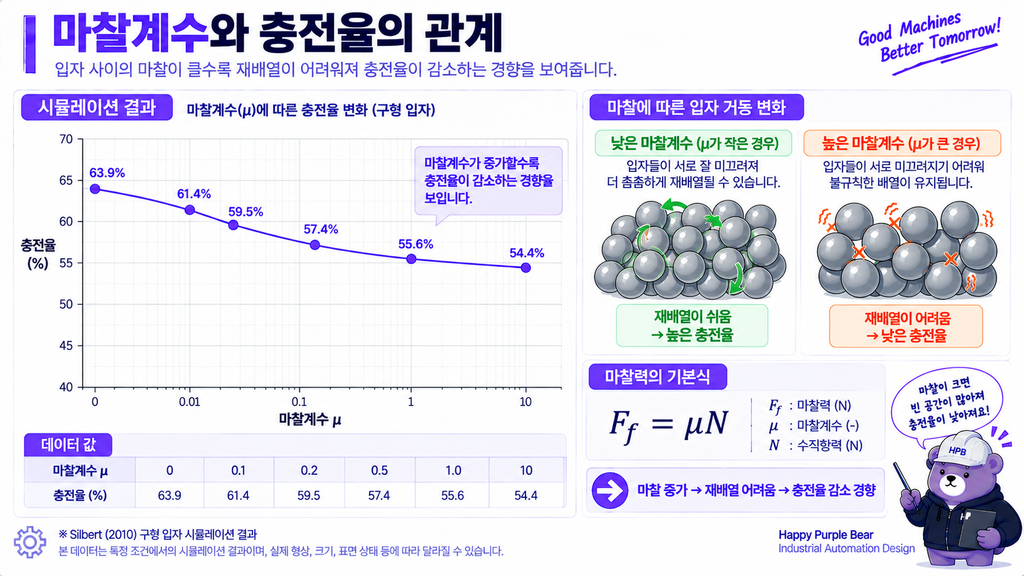
제품 사이의 마찰도 입자가 서로 미끄러지며 재배열되는 정도에 영향을 줍니다.
기본적인 마찰력은 다음과 같이 표현할 수 있습니다.
Ff = μN
여기서 μ는 마찰계수이고 N은 접촉면에 작용하는 수직력입니다. 일반적으로 마찰이 커지면 입자의 재배열이 어려워져 더 느슨한 상태로 고정될 가능성이 있습니다.
Silbert(2010)의 마찰 구형 입자 시뮬레이션에서도 마찰계수가 증가할수록 잼 상태의 충전율이 낮아지는 경향이 나타났습니다. 원문 논문
| 마찰계수 μ | 충전율 | 실물 재질 조합 예시 |
|---|---|---|
| 0 | 63.9% | 이론적 무마찰 조건 |
| 0.1 | 61.4% | PTFE(테프론) 계열 ↔ 금속 등 저마찰 조합 |
| 0.2 | 59.5% | UHMW-PE ↔ 강철, PE ↔ 강철 등 |
| 0.5 | 57.4% | POM ↔ 강철, 황동 ↔ 강철 등 |
| 1.0 | 55.6% | 금속 ↔ 금속의 비교적 높은 마찰 조건 |
| 10 | 54.4% | 매우 높은 마찰을 가정한 시뮬레이션 조건 |
다만 이 값은 마찰 구형 입자를 대상으로 한 수치 시뮬레이션 결과이므로 실제 호퍼 설계에서 특정 마찰계수를 그대로 넣어 충전율을 결정하는 용도로 사용해서는 안 됩니다.
실무에서는 제품 재질과 호퍼 내부 재질의 조합에 따라 마찰 조건이 달라지고, 표면 거칠기나 오염, 윤활 상태에 따라서도 실제 마찰 특성이 달라질 수 있습니다.
2-4. 실제 계산에서는 어떻게 적용할까?
실제 호퍼 용량 계산에서는 논문에서 측정된 충전율을 그대로 가져오기보다는 제품 형상과 실제 투입 조건을 기준으로 초기 충전율을 가정하고, 필요하면 실물 테스트를 통해 보정하는 방법이 현실적입니다.
특히 길쭉한 제품이나 불규칙한 제품, 마찰이 큰 제품은 제품 사이에 공극이 커질 가능성이 있으므로 보다 보수적인 충전율을 적용하는 것이 좋습니다.
3. 호퍼 크기 계산
3-1. 필요한 호퍼 용량
제품 1개의 부피 V₁과 제품 수량 N을 알고 있고 충전율을 φ라고 하면 필요한 호퍼의 기본 용량은 다음과 같이 계산할 수 있습니다.
VH ≈ (N × V₁) / φ
예를 들어 제품 1개의 부피가 2 cm³이고 3,000개를 저장하며 충전율을 60%로 가정하면:
제품 전체 부피 = 2 × 3,000 = 6,000 cm³ = 6 L
필요 벌크 용량 = 6 / 0.60 = 10 L
따라서 계산상 최소한 약 10 L 이상의 유효 공간이 필요합니다.
3-2. 설계 여유를 적용하기
실제 호퍼를 설계할 때는 계산값과 실제 제작 용량을 동일하게 맞추기보다 일정한 설계 여유를 두는 것이 일반적입니다.
설계 여유율을 α라고 하면:
VH,design = (N × V₁ / φ) × (1 + α)
예를 들어 계산상 필요한 용량이 10 L이고 설계 여유를 20% 적용하면:
VH,design = 10 × 1.20 = 12 L
여기서 중요한 것은 호퍼의 전체 기하학적 체적과 실제 제품을 담을 수 있는 유효 용량은 다를 수 있다는 점입니다. 호퍼의 경사부, 배출구, 내부 구조물 등을 고려하면 실제 저장 가능한 공간은 전체 외형 체적보다 작아질 수 있습니다.
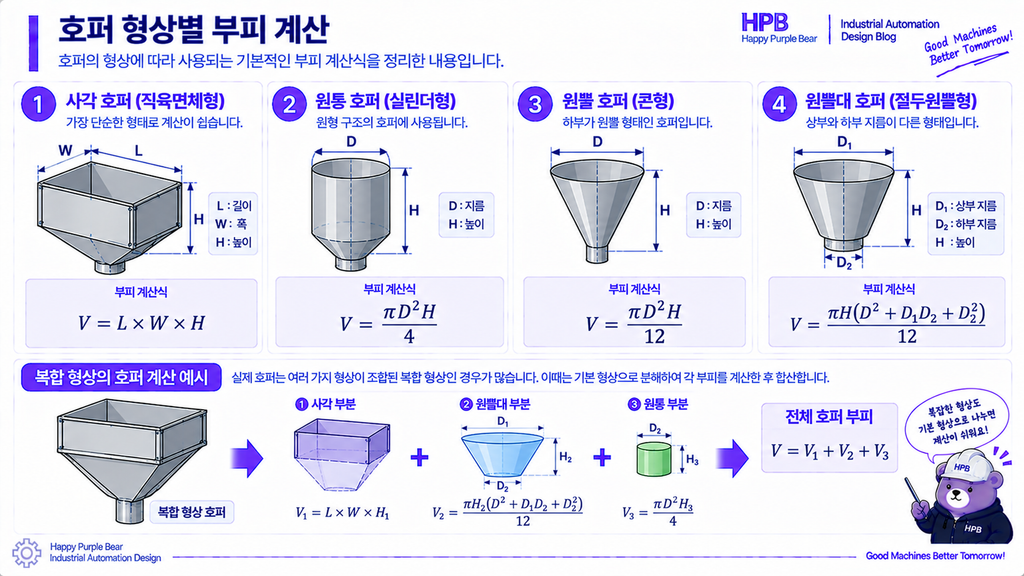
3-3. 호퍼 형상에 따른 부피 계산
필요한 호퍼 용량을 계산했다면 다음 단계는 실제 호퍼 형상으로 그 부피를 만족하는지 확인하는 것입니다.
대표적인 형상은 다음과 같이 계산할 수 있습니다.
① 직육면체 호퍼
V = L × W × H
가장 간단한 형태로 길이 L, 폭 W, 높이 H를 곱하면 됩니다.
② 원통형 호퍼
V = πD²H / 4
직경 D와 높이 H를 이용하여 계산합니다.
③ 원뿔형 호퍼
V = πD²H / 12
상부가 원형이고 하부로 갈수록 좁아지는 단순 원뿔 형상입니다.
④ 원뿔대형 호퍼
상부 직경 D₁, 하부 직경 D₂, 높이 H인 원뿔대는 다음 공식으로 계산합니다.
V = πH(D₁² + D₁D₂ + D₂²) / 12
⑤ 복합 형상 호퍼
실제 자동화 설비의 호퍼는 직육면체와 원뿔대, 경사면 등이 결합된 형태가 많습니다.
이 경우 전체 형상을 여러 개의 기본 형상으로 나눈 뒤 각각의 부피를 계산하고 합산하면 됩니다.
VTotal = V₁ + V₂ + V₃ + …
복잡한 형상이라도 기본 형상으로 분해하면 대부분의 호퍼 용량을 계산할 수 있습니다. CAD 모델이 이미 있다면 최종 단계에서는 CAD의 물성 또는 체적 기능을 이용해 계산값을 검증하는 것도 좋습니다.
4. 계산 공식 정리
| 구분 | 계산 공식 | 용도 |
|---|---|---|
| 제품 1개 부피 | V₁ ≈ VA + VB + … | 제품 부피 근사 |
| 전체 제품 부피 | VP = N × V₁ | 제품 자체의 총 부피 |
| 충전율 | φ = VP / VB | 벌크 공간에서 제품이 차지하는 비율 |
| 벌크 부피 | VB = VP / φ | 공극을 포함한 필요 공간 |
| 호퍼 필요 용량 | VH ≈ N × V₁ / φ | 계산상 최소 호퍼 용량 |
| 설계 호퍼 용량 | VH,design = N × V₁ / φ × (1 + α) | 설계 여유 적용 |
5. 계산 변수 설명
| 기호 | 변수 | 단위 | 설명 |
|---|---|---|---|
| V₁ | 제품 1개 부피 | mm³, cm³, L | 근사한 제품 1개의 부피 |
| N | 제품 수량 | EA | 호퍼에 저장할 제품 개수 |
| VP | 전체 제품 부피 | mm³, cm³, L | 제품 자체의 총 부피 |
| φ | 충전율 | % | 벌크 공간 중 실제 제품이 차지하는 비율 |
| VB | 벌크 부피 | mm³, cm³, L | 제품과 공극을 포함한 공간 |
| VH | 호퍼 필요 용량 | mm³, cm³, L | 계산상 필요한 최소 용량 |
| α | 설계 여유율 | % | 계산 용량에 추가하는 설계 여유 |
| L, W, H | 길이, 폭, 높이 | mm | 직육면체 등의 형상 치수 |
| D | 직경 | mm | 원통 및 원뿔 형상의 직경 |
| D₁, D₂ | 상부/하부 직경 | mm | 원뿔대 형상의 직경 |
6. 마무리
호퍼 용량 계산은 여러 제품이 벌크 상태로 쌓일 때 발생하는 공극을 충전율로 보정해야 합니다.
최종적으로는 다음 순서로 계산하면 됩니다.
- 제품 형상 → 제품 1개 부피 근사
- 제품 부피 × 수량 → 전체 제품 부피
- 충전율 적용 → 필요한 벌크 부피
- 설계 여유 적용 → 목표 호퍼 용량
- 호퍼 형상에 맞춰 실제 치수 결정
특히 충전율은 제품의 형상과 마찰, 투입 조건에 따라 달라질 수 있기 때문에 계산값을 절대적인 값으로 보기보다는 초기 설계값으로 활용하는 것이 좋습니다.
실제 제작 단계에서는 제품을 동일한 조건으로 직접 투입해 충전 상태를 확인하고, 필요한 경우 호퍼 크기와 충전율을 다시 보정하면 보다 안정적인 설계가 가능합니다.
결국 호퍼 용량 계산은 제품이 벌크 상태로 적재 되었을 때 용량이기 때문에 제품 부피와 충전 상태를 적절하게 근사하여 실제 필요한 공간을 계산하는 것입니다.